基于PLC的智能制造方案设计与实施要点分析
走进当下制造业的车间,常能看到两种极端:一边是机器轰鸣却数据沉默的传统产线,另一边是高度自动化却因排程僵化而频繁停线的“智能孤岛”。许多企业斥资引入PLC控制系统后,发现实际产出效率提升不足15%,故障诊断仍需老师傅依靠经验排查——这并非设备不够好,而是方案设计与现场实施的脱节,成了智能制造落地的隐形天花板。
这种脱节的根源,往往在于前期对生产节拍、工艺耦合度与设备通信协议的评估不够精细。比如某汽车零部件厂曾用通用PLC方案替代老旧继电器柜,却忽略了产线中多品牌伺服驱动器的协议兼容性,导致调试周期延长了40%。真正高效的PLC方案,必须从车间底层的实时性需求出发,而非停留在“选型手册”式的配置。
技术解析:从控制逻辑到边缘协同的关键设计点
现代PLC已不再是单纯的逻辑控制器,而是智能产线的“神经中枢”。在设计阶段,应重点关注三点:一是I/O响应时间与总线周期的匹配,例如使用Profinet IRT技术可将抖动控制在1μs以内;二是安全PLC与标准PLC的冗余架构,尤其适用于食品、医药等需停机联锁的场景;三是边缘计算节点的部署,让PLC在本地完成数据预处理,避免因云端延迟影响急停响应。
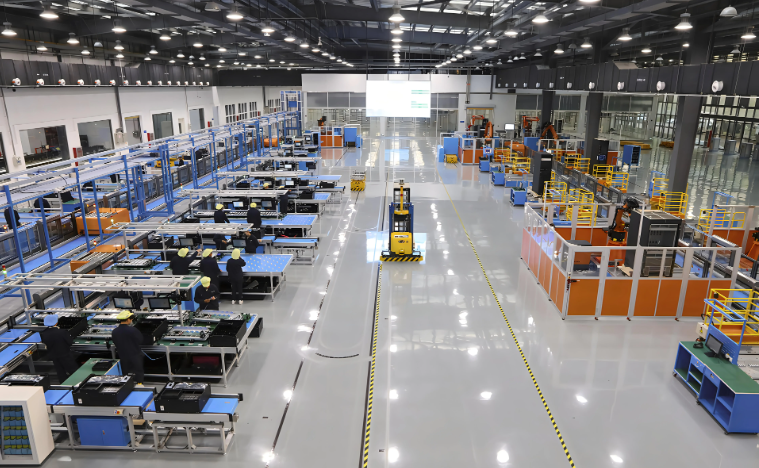
以我们北京厉聆科技服务中心近期协助改造的电子元件分拣线为例,原方案采用传统梯形图编程,换线时需停机2小时修改参数。通过引入基于IEC 61499的分布式PLC架构,并配合视觉传感器的实时反馈,换线时间压缩至15分钟以内,且良品率提升了3.2个百分点。这种从“集中控制”到“协同自治”的转变,正是当前方案设计的核心难点。
对比分析:传统方案与智能PLC方案的落地差异
传统PLC方案多依赖独立编程软件与固定扫描周期,而现代智能设计则强调:
- 编程方式:从梯形图转向结构化文本(ST)或C语言混合编程,便于算法移植;
- 通信架构:从点对点硬接线升级为OPC UA + TSN时间敏感网络,实现异构设备互操作;
- 运维模式:从被动报警转向基于数字孪生的预测性维护,可提前48小时预警轴承磨损。
不难发现,若仍按五年前的老思路配置PLC,即便硬件算力翻倍,也难以支撑柔性生产的动态调度需求。
基于上述分析,北京厉聆科技服务中心建议企业在实施阶段采取“三阶验证法”:先在虚拟调试平台(如Siemens NX MCD)中完成控制逻辑仿真,再搭建小规模物理验证台架测试极端工况,最后分批切换产线。某合作伙伴在实施此方法后,现场调试时间缩短了35%,且未出现因程序漏洞导致的设备碰撞事故。记住,真正的智能制造,不是用PLC替代继电器,而是让PLC学会“思考”产线的变化。